Fai da te · Aggiornato il 5 settembre 2026
Quanti denti deve avere la lama della sega circolare
Il numero di denti non è una preferenza: dipende da quanti denti restano dentro il pezzo mentre tagli. Da lì discende tutto il resto, profilo del dente compreso.
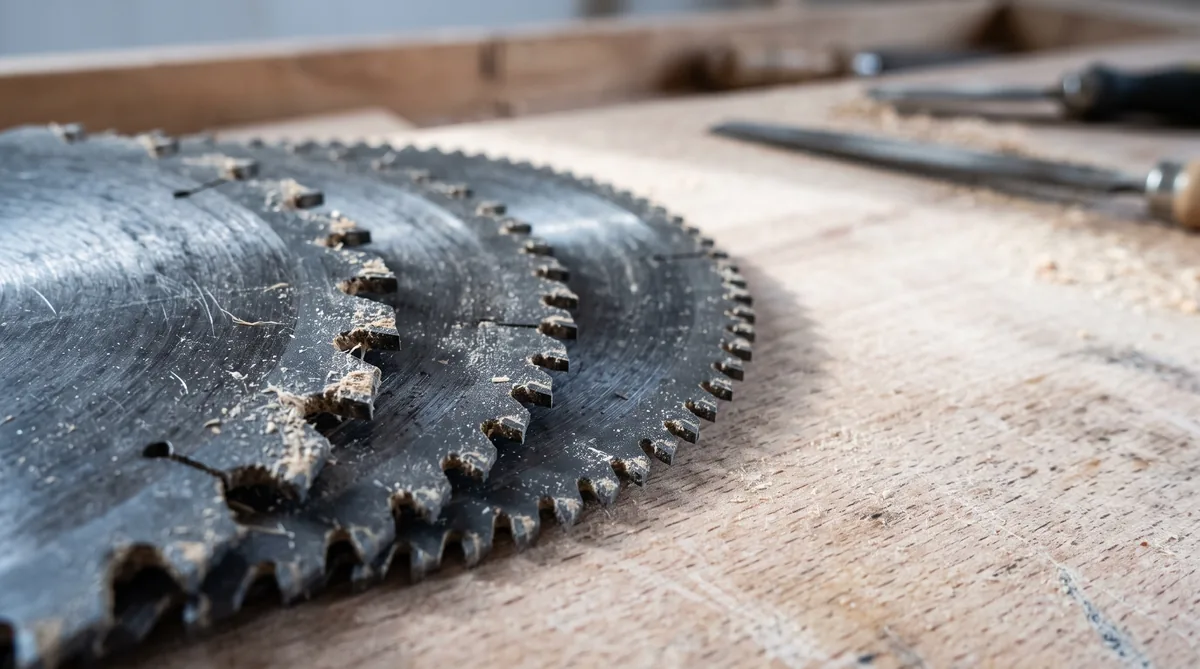
«Quanti denti?» è la domanda con cui quasi tutti entrano in ferramenta, e non è sbagliata: è incompleta. Il numero stampato sulla scatola da solo non dice niente, perché il risultato del taglio non lo decide quanti denti ha la lama — lo decide quanti denti stanno dentro il pezzo nell’istante in cui tagli.
È una differenza che sembra sottile e non lo è. La stessa lama a 24 denti che su un travetto da 60 mm fa un lavoro pulitissimo, su un pannello da 18 mm strappa le fibre in uscita e lascia un bordo da rifinire. Non è cambiata la lama: è cambiato quanto materiale c’è sotto, e quindi quanti denti lavorano insieme. Chi ti dà un intervallo di denti senza dirti lo spessore ti sta dando mezza risposta.
E c’è un vincolo che va messo prima ancora del numero di denti, perché rovina più acquisti di qualunque altra cosa: il foro di calettamento. Una lama con il numero di denti perfetto e il foro sbagliato non sale sulla tua macchina, punto. È la prima cosa da guardare, non l’ultima.
Nota sul nome, perché serve a capirsi: sulla sega circolare l’accessorio si chiama lama, anche se nell’uso comune si sente spesso «disco per sega circolare». Il disco è quello della smerigliatrice, ed è un’altra cosa — abrasivo, non dentato. Da qui in avanti usiamo «lama».
La regola che decide tutto: quanti denti stanno dentro il pezzo
Il criterio corretto non è il numero di denti della lama, ma il numero di denti contemporaneamente in presa nel materiale. Pochi denti in presa asportano tanto per dente e strappano la fibra; troppi denti in presa asportano briciole, non riescono a evacuare il truciolo e trasformano il lavoro in calore. Tutto il resto discende da qui.
Perché il numero da solo non significa niente
Una lama non taglia con tutti i suoi denti insieme. Ne taglia solo quelli che in quel momento sono immersi nel pezzo, e sono pochissimi: su una circolare portatile da 190 mm che attraversa un pannello da 18 mm, l’arco di lama dentro il materiale misura una quarantina di millimetri. Quaranta millimetri di corona dentata, non i 597 mm di circonferenza totale.
Su quei quaranta millimetri quanti denti ci stanno? Dipende dal passo, cioè dalla distanza fra un dente e il successivo, che si ottiene dividendo la circonferenza per il numero di denti. Su una 190 a 24 denti il passo è di quasi 25 mm: dentro i quaranta millimetri di arco ci stanno meno di due denti. Su una 190 a 60 denti il passo scende sotto i 10 mm, e nello stesso arco di denti ce ne stanno poco più di quattro.
Due denti contro quattro, sullo stesso pezzo, con la stessa macchina. È lì che nasce la differenza fra un bordo pulito e un bordo scheggiato — non nel marchio della lama.
Tre-cinque denti lungo vena, cinque-sette di traverso
La regola di bottega la trovi formulata più o meno così in tutta la letteratura di falegnameria anglosassone. La rivista Make: la scrive in modo netto: nel taglio lungo vena dovrebbero lavorare da tre a cinque denti alla volta, mentre nel taglio di traverso e sui pannelli il lavoro dovrebbe essere fatto da cinque a sette denti.
Va presa per quello che è: una regola pratica, non una misura normata. Il numero assoluto che ti viene fuori dipende da come misuri l’arco di lavoro — sulla corda del pezzo o sull’arco reale della lama — e i due modi non danno la stessa cifra. Quello che non dipende dal metodo di misura è la proporzione, ed è la parte che ti serve davvero: dimezza lo spessore del pezzo e dimezzi i denti in presa; raddoppia i denti della lama e li raddoppi. È un’aritmetica, non un’opinione.
Il passo del dente, il numero che nessuno guarda
Il passo è la distanza fra due denti consecutivi misurata sulla circonferenza, e si ottiene dividendo la circonferenza per il numero di denti. È il ponte fra il numero stampato sulla scatola e ciò che succede nel taglio: l’arco di lama immerso nel pezzo diviso il passo dà i denti in presa.
Vale la pena tenerlo a mente perché smonta un equivoco diffuso. Il passo di una 254 mm a 24 denti è di oltre 33 mm; il passo di una 165 mm a 24 denti è di poco più di 21. Stessa dentatura dichiarata, densità completamente diversa. Il numero di denti, da solo, non è una specifica: lo diventa solo accanto al diametro.
Il conto in numeri: quanti denti lavorano davvero
Sotto c’è il calcolo applicato al caso più comune del fai da te italiano: una sega circolare portatile con lama da 190 mm, profondità regolata a spessore del pezzo più tre millimetri. È la regolazione corretta, ed è quella che spieghiamo nella guida su come scegliere una sega circolare.
La tabella dei denti in presa su una lama da 190 mm
| Spessore del pezzo | 24 denti | 40 denti | 48 denti | 60 denti |
|---|---|---|---|---|
| 10 mm (compensato sottile) | 1,1 | 1,8 | 2,1 | 2,7 |
| 18 mm (pannello truciolare) | 1,6 | 2,7 | 3,3 | 4,1 |
| 27 mm (piano da lavoro) | 2,2 | 3,6 | 4,3 | 5,4 |
| 45 mm (tavola in massello) | 3,1 | 5,1 | 6,1 | 7,7 |
| 60 mm (travetto) | 3,7 | 6,2 | 7,5 | 9,3 |
I numeri sono denti mediamente in presa, calcolati sull’arco geometrico di lama immersa nel pezzo.
Le tre cose che la tabella dice da sola
Leggila per righe e vengono fuori tre conclusioni che nessun catalogo scrive:
- la 24 denti sotto i 20 mm non ci arriva. Un dente e mezzo in presa vuol dire che, per un istante, c’è un solo dente a reggere tutto: quella è la firma dello scheggiatura in uscita, non un difetto di qualità della lama;
- la 60 denti sul travetto è oltre il limite opposto. Nove denti insieme dentro 60 mm di massello producono un truciolo finissimo che la gola non riesce a portare fuori, e il truciolo che non esce diventa calore. Il legno bruciato lungo il taglio non è un problema di affilatura: è troppa dentatura per quello spessore;
- la colonna dei 48 denti attraversa quasi tutta la tabella dentro una zona sensata. Non è un caso che sia la dentatura più venduta: è quella che sbaglia meno in un parco lavori misto.
Le bande operative, e perché si sovrappongono
Tradotto in fasce d’uso, con l’onestà di dire che i confini non sono netti e che i casi di frontiera esistono:
| Denti in presa | Cosa succede |
|---|---|
| meno di 2 | la fibra viene strappata invece che tagliata: schegge in uscita |
| da 2 a 4 | zona del taglio lungo vena: truciolo grosso, avanzamento veloce |
| da 4 a 8 | zona del taglio di traverso e dei pannelli: bordo pulito |
| oltre 8-9 | la gola non evacua più: attrito, calore, bruciature |
Sulla troncatrice il conto non si trasporta
Sulla troncatrice il conto è diverso: lì la lama scende sul pezzo invece di attraversarlo a profondità fissa, e l’arco in presa dipende dalla larghezza del pezzo, non dal suo spessore. È il motivo per cui le lame da troncatrice partono da 48 denti e arrivano tranquillamente a 80 anche su diametri grandi.
Lungo vena e di traverso: due lavori fisicamente diversi
Tagliare nel senso delle fibre e tagliarle di traverso non sono due varianti della stessa operazione: sono due problemi meccanici opposti. Nel primo il dente scava un solco parallelo alle fibre e il problema è portare fuori il truciolo. Nel secondo il dente deve recidere le fibre trasversalmente, e il problema è non strapparle.
Il taglio lungo vena: il problema è evacuare
Quando tagli nel senso della fibra, il dente si comporta come uno scalpello che stacca schegge lunghe. Il truciolo è voluminoso, e deve stare da qualche parte per tutto il tempo in cui il dente resta dentro il pezzo. Quel «da qualche parte» è la gola, cioè lo spazio vuoto davanti a ogni dente.
Meno denti significa gole più grandi, e gole più grandi significano più volume disponibile per il truciolo. È l’unica ragione per cui una lama da taglio lungo vena ha pochi denti: non perché tagliare in lungo sia più «grezzo», ma perché serve spazio. Se il truciolo non esce, resta nel solco, viene ripassato dal dente successivo e si trasforma in attrito — che è un altro modo di dire calore, e il calore è ciò che brucia il legno e cuoce l’affilatura.
Il sintomo è inconfondibile e lo riconosci prima ancora di guardare il taglio: la macchina rallenta, spingi di più, e il bordo esce marrone. Nove volte su dieci la reazione è comprare una lama «migliore». La reazione giusta è comprarne una con meno denti.
Il taglio di traverso: il problema è non strappare
Di traverso ogni fibra va recisa individualmente. Se il dente asporta troppo per passata, non taglia la fibra: la piega, la solleva e la strappa via, e il risultato è quel bordo peloso che si vede in uscita sui pannelli impiallacciati. Qui servono molti denti proprio perché ognuno tolga pochissimo, e perché fra un dente e il successivo la fibra non abbia il tempo di sollevarsi.
Aggiungi che il truciolo del taglio di traverso è corto e polveroso, quindi occupa poco volume: la gola piccola non è un limite. Da qui la simmetria perfetta con il caso precedente: tanti denti, gole piccole, avanzamento lento.
La lama combinata, e cosa ci perdi
Le lame «universali» o «combinate» esistono e funzionano, a patto di sapere cosa stai comprando. Sono un compromesso costruito raggruppando i denti: gruppi di denti da taglio di traverso separati da gole grandi, che fanno il lavoro della lama da taglio lungo vena. Il risultato è una lama che fa entrambe le cose discretamente e nessuna delle due benissimo.
Per un uso domestico è quasi sempre la scelta razionale: cambiare lama due volte in un pomeriggio è una cosa che nessuno fa davvero. Ma se il tuo lavoro tipico è uno solo — pannelli, sempre pannelli, oppure massello tagliato in lungo — la lama dedicata è un salto di qualità che si vede al primo taglio e costa quanto una combinata.
Lo spessore del pezzo conta più del materiale
A parità di macchina, il dato che cambia la risposta non è «legno o pannello»: è quanti millimetri di materiale attraversa la lama. È lo stesso principio del seghetto a mano, dove si sceglie il numero di denti per pollice in base allo spessore del pezzo e non alla specie legnosa.
Perché la stessa lama cambia comportamento
Riprendi la tabella di prima. Fra un pannello da 18 mm e un travetto da 60 mm i denti in presa passano da 1,6 a 3,7 con la stessa lama a 24 denti: più che raddoppiano. Non c’è nessun aggettivo sulla scatola che possa compensare una variazione del genere, perché non riguarda la lama — riguarda la geometria del taglio.
Il corollario pratico è che la profondità di taglio che imposti è un parametro di dentatura, non solo di sicurezza. Alzare la lama oltre il necessario aumenta l’arco in presa e quindi i denti che lavorano; abbassarla lo riduce. Se hai una sola lama e devi tagliare un pannello sottile senza scheggiare, tenerla bassa — sporgenza di due o tre millimetri sotto il pezzo — è la leva gratuita che hai.
Il diametro entra nel conto, e quasi nessuno lo dice
Il passo del dente dipende dal diametro. Su una lama da 254 mm per sega da banco, 24 denti danno un passo di oltre 33 mm; sulla stessa dentatura montata su una 165 mm il passo scende a poco più di 21. Ventiquattro denti non sono ventiquattro denti: sono una densità, e la densità cambia con il diametro.
È il motivo per cui i cataloghi non hanno una dentatura sola per ogni uso ma una griglia. Sul catalogo Makita delle lame standard, per esempio, la 165 × 20 mm esiste in versione a 16, 24 e 40 denti, mentre la 235 × 30 mm elencata è a 60 denti e la 270 × 30 a 18: il numero segue il diametro e l’uso previsto, non una scala assoluta di qualità.
Il caso limite: pannello sottile e lama grande
Il combinato peggiore è una lama di diametro grande su materiale sottilissimo — laminati, compensati da 5-8 mm, pannelli rivestiti. Lì i denti in presa scendono sotto l’unità e il bordo si scheggia comunque, per quanti denti tu abbia. La soluzione non è la dentatura: è il supporto sotto il pezzo. Un piano sacrificale in appoggio elimina lo strappo in uscita perché toglie il vuoto in cui la fibra si solleva, ed è la stessa logica del nastro adesivo sulla linea di taglio. Il ragionamento completo sui tagli puliti sta nella guida su come tagliare dritto con la sega circolare.
La tabella: materiale, tipo di taglio, denti, profilo del dente
Questa è la sintesi operativa. I numeri di denti valgono per i diametri più diffusi sulle macchine portatili e da banco — dai 160 ai 254 mm — e vanno alzati di qualche unità sui diametri maggiori, abbassati sui minori. Il profilo del dente è indicato con le sigle internazionali, spiegate subito dopo.
| Materiale e tipo di taglio | Denti consigliati | Profilo del dente |
|---|---|---|
| Massello lungo vena, travi, travetti | 16-24 | FTG (dente piatto) |
| Massello di traverso, listelli | 40-60 | ATB (dente alternato) |
| Legno da opera generico, uso misto | 40-48 | ATB o combinato |
| Pannelli truciolari e MDF grezzi | 48-60 | ATB |
| Pannelli nobilitati e impiallacciati | 60-80 | ATB ad angolo alto |
| Laminati, HPL, pannelli plastificati | 60-80 | TCG (dente trapezio-piatto) |
| Plastiche rigide, PVC, plexiglass | 60-80 | TCG, angolo neutro o negativo |
| Alluminio e metalli non ferrosi | 60-96 | TCG o HLTCG, angolo negativo |
| Legno da demolizione con chiodi | 24-40 | FTG rinforzato, placchette spesse |
| Fibrocemento e materiali abrasivi | 4-8 | placchetta in diamante |
Due avvertenze che valgono più della tabella. La prima: nessuna lama per legno va usata su acciaio, e le lame «multimateriale» che lo dichiarano hanno una geometria e un materiale della placchetta diversi, non solo più denti. La seconda: la dentatura da demolizione non è una dentatura da rifinitura peggiorata — ha placchette più spesse e più esposte proprio per sopravvivere all’urto contro un chiodo, e su un pannello nobilitato lascia un bordo pessimo.
Il profilo del dente conta quanto il numero
Il numero dice quanto materiale toglie ogni dente; il profilo dice come lo toglie. Due lame a 60 denti con profilo diverso danno risultati opposti sullo stesso materiale, e la scatola quasi sempre riporta solo il numero. La sigla del profilo sta nella scheda tecnica, ed è il dato che separa una scelta ragionata da un tiro a indovinare.
ATB — il dente alternato, quello dei tagli di traverso
ATB sta per Alternate Top Bevel: la cima di ogni dente è smussata a coltello, e lo smusso è inclinato alternativamente a destra e a sinistra. Ogni dente lavora come una punta che incide la fibra prima di asportarla, e il dente successivo fa lo stesso dal lato opposto. È la geometria giusta per il taglio di traverso e per i pannelli, perché incide il bordo invece di spingerlo verso l’esterno.
È anche la geometria più diffusa in assoluto: le lame Bosch della serie Expert for Wood per seghe portatili sono tutte ATB, in una griglia che va da 12 a 56 denti su diametri da 120 a 420 mm. Il limite dell’ATB è la fragilità della punta: essendo smussata, è la prima parte che si arrotonda, e su materiali abrasivi come il truciolare con colla si consuma in fretta.
FTG — il dente piatto, quello del taglio lungo vena
Flat Top Grind: la cima del dente è piatta, senza smusso. Toglie materiale come uno scalpello e non ha nessuna capacità di incidere la fibra trasversalmente — sul taglio di traverso lascia un bordo brutto e non c’è modo di rimediare. In compenso è il profilo più robusto che esista e il più efficiente nel taglio lungo vena, dove il dente lavora esattamente nella direzione in cui la geometria è forte.
Se hai una sega da banco e la usi per squadrare tavole in massello, una lama a pochi denti FTG è l’accessorio che cambia di più il carattere della macchina. Sulle capacità e sui limiti delle macchine da banco abbiamo scritto la guida alle migliori seghe da banco.
TCG — il dente trapezio-piatto, quello dei materiali duri
Triple Chip Grind: i denti si alternano fra un dente trapezoidale, che smussa gli spigoli e fa il lavoro grosso, e un dente piatto leggermente più basso, che pulisce il fondo del solco. Il dente trapezoidale prende l’urto, il dente piatto rifinisce: è la geometria dei materiali che si scheggiano o che si incollano alla placchetta — laminati, plastiche, alluminio, HPL.
Su una lama per legno il TCG non serve a niente e taglia peggio dell’ATB. Su un laminato, l’ATB scheggia il rivestimento e il TCG no. Non è una questione di livello: è una questione di materiale.
Le sigle di marca, e come tradurle
Ogni costruttore usa la sua nomenclatura, ed è un piccolo esercizio di traduzione. Bosch, sulle lame Expert for Aluminium per seghe portatili, dichiara la forma del dente come HLTCG — un TCG con denti alti e bassi alternati. Festool usa lettere: W per l’universale, WD per il taglio fine, PW per il taglio lungo vena, TF per alluminio e plastiche, F/FA per i materiali abrasivi.
La regola per orientarsi è semplice: se la sigla contiene una T di trapezoidal o trapez, stai guardando una geometria da materiali duri; se contiene una B di bevel o una W di Wechselzahn, è un dente alternato da legno; se parla di flat o piatto, è una geometria da taglio lungo vena.
L’angolo di attacco, e quando deve essere negativo
L’angolo di attacco — chiamato anche angolo di spoglia superiore, o hook angle — è l’inclinazione del dente rispetto al raggio della lama. Positivo, il dente è proteso in avanti e «tira» dentro il materiale. Negativo, il dente è inclinato all’indietro e raschia invece di mordere. È il parametro che decide quanto la lama sia aggressiva, e su alcune macchine non è una preferenza.
Cosa cambia fra positivo e negativo
Con angolo positivo la lama si autoalimenta: mordendo, tende a tirare dentro il pezzo, e la macchina fa meno fatica. È quello che vuoi su una circolare a spinta o su una sega da banco, dove sei tu a spingere il pezzo o la macchina, e la forza di avanzamento è limitata dalle tue braccia.
Con angolo negativo il dente attacca il materiale con un’inclinazione molto più piatta: serve più forza per avanzare, il truciolo è più fine, e soprattutto la lama non tira. Sui materiali duri e sui rivestimenti fragili questo si traduce in un taglio più preciso e in una placchetta che dura di più, perché non riceve l’urto di ingresso a piena aggressività.
Dove il negativo è la scelta obbligata
Sull’alluminio e sui metalli non ferrosi l’angolo negativo non è un’opzione. Una lama a dente positivo che affonda in un profilato lo aggancia, lo solleva e lo scaglia contro l’operatore: è uno degli incidenti più violenti che si possano avere con una troncatrice. Le lame dedicate hanno per questo un angolo negativo dichiarato — Bosch, sulle sue lame per alluminio, dichiara un angolo di spoglia superiore di -5° con angolo inferiore di +15°, forma del dente HLTCG, dentature da 42 a 80 denti e spessori di taglio fra 1,8 e 2,8 mm.
Stesso ragionamento sui laminati e sui pannelli plastificati, dove il negativo riduce le scheggiature del rivestimento, e sulle troncatrici radiali: lì la lama scende sul pezzo, e un dente troppo aggressivo tende a strappare la macchina verso il basso e verso di te. Se stai valutando una macchina di questo tipo, le differenze fra i modelli le abbiamo messe in fila nella guida alle migliori troncatrici radiali.
Perché su una circolare a spinta il negativo è una cattiva idea
Il rovescio della medaglia è che una lama ad angolo negativo, montata su una sega circolare portatile che spingi a mano nel legno, richiede una forza di avanzamento che tu non hai. La macchina rallenta, tu spingi di più per compensare, la lama si scalda e — nel momento peggiore — il pezzo si muove. È il modo classico in cui una scelta fatta «per prudenza» produce esattamente il contrario.
La regola pratica: negativo dove la macchina scende sul pezzo o dove il materiale è duro; positivo dove sei tu a spingere nel legno.
Il foro di calettamento: il motivo numero uno per cui una lama non entra
Il foro centrale è la misura che decide se la lama sale sulla tua macchina, ed è quella che si sbaglia più spesso comprando online. Non è deducibile dal diametro né dalla marca della sega: va letto sul manuale della macchina o misurato sulla lama che c’è già montata. Sbagliarlo significa una lama inutilizzabile.
Le misure standard, e quelle che sono pollici travestiti
In Europa i fori diffusi sulle macchine per legno sono 16, 20, 30 e 32 mm. Le portatili piccole stanno quasi sempre su 16 o 20; le portatili grandi, le seghe da banco e le troncatrici stanno su 30. Il catalogo Bosch, per esempio, offre le Expert for Wood con fori da 20, 30 e 32 mm, mentre le Expert for Aluminium arrivano anche a 16.
Poi ci sono le misure che tradiscono un’origine anglosassone: 15,875 mm è cinque ottavi di pollice, 25,4 mm è un pollice esatto, 12,75 mm è mezzo pollice abbondante. Compaiono nei cataloghi europei perché esistono macchine progettate per il mercato americano, e sono la trappola tipica di chi compra una lama su un sito estero senza controllare.
Gli anelli di riduzione: quando vanno bene e quando no
Un anello di riduzione è una bussola che riduce il foro della lama per adattarla a un albero più piccolo. Funzionano, sono un accessorio normale di catalogo — Bosch ne elenca una trentina di varianti con diametri esterni da 16 a 35 mm, fori da 10 a 30 mm e spessori da 0,8 a 1,8 mm — e coprono anche le misure in pollici.
Le due condizioni da rispettare sono però precise. Primo: l’anello deve essere dello spessore giusto, cioè pari o inferiore allo spessore del corpo lama, altrimenti la flangia non serra sulla lama ma sull’anello e la lama resta libera. Secondo: si riduce, non si allarga mai. Non esiste un adattatore che permetta di montare una lama con foro da 16 su un albero da 30, e i sistemi improvvisati in questa direzione sono il modo più diretto per far esplodere una lama.
Il perno di trascinamento e la freccia del senso di rotazione
Alcune macchine — in particolare troncatrici e seghe da banco — hanno sulla flangia un perno di trascinamento che entra in un foro secondario della lama. Se quel foro non c’è o è in posizione diversa, la lama non si monta correttamente anche se il foro centrale è giusto. È un dato che sta nella scheda tecnica sotto voci come «foro con perni» o «fori addizionali», e va controllato insieme al foro principale.
E poi c’è la cosa più banale e più frequente: la freccia del senso di rotazione stampata sul corpo della lama, che deve coincidere con quella della macchina. Una lama montata al contrario non taglia, sfrega — e sulle placchette in metallo duro basta un taglio così per rovinarle.
I numeri stampati sul corpo della lama, e in che ordine leggerli
Su una lama seria trovi incisi diametro, foro, spessore di taglio, spessore del corpo, numero di denti e numero di giri massimo ammesso. Non sono decorazione: sono i sei dati con cui verifichi in tre secondi, in ferramenta, se quella lama può stare sulla tua macchina. L’ordine in cui leggerli non è indifferente.
Primo: il numero di giri massimo, e la fisica che ci sta dietro
È il dato di sicurezza, ed è quello che si guarda per primo. La velocità a vuoto della tua macchina deve essere uguale o inferiore al numero di giri stampato sulla lama. Non è una raccomandazione prudenziale: oltre quel limite la forza centrifuga sulle placchette supera quello per cui il corpo lama è stato progettato.
C’è una regolarità che nei cataloghi non viene mai spiegata e che vale la pena conoscere, perché ti permette di riconoscere un numero sbagliato a colpo d’occhio. Prendi i valori dichiarati da Bosch sulla serie Expert for Wood: 15.900 giri/min a 120 mm di diametro, 14.600 a 130 mm, 8.000 a 237 mm. Convertiti in velocità del dente sulla circonferenza esterna, quei tre valori danno rispettivamente 99,9, 99,4 e 99,3 metri al secondo. Sono lo stesso numero.
Il limite dichiarato, cioè, non è per diametro: è una velocità periferica costante di circa 99 m/s, tradotta in giri al minuto diametro per diametro. Ne segue una regola aritmetica che puoi fare a mente: i giri massimi ammessi valgono all’incirca 1.890.000 diviso il diametro in millimetri. Su una 190 mm fanno quasi 10.000 giri/min, su una 216 circa 8.750, su una 254 circa 7.400. Se una lama dichiara molto più di così, il dato è da guardare con sospetto.
Secondo: diametro, foro e la sigla dello spessore
La sigla che trovi stampata ha quasi sempre la forma 190 × 2,4 / 1,6 × 30. Si legge: diametro 190 mm, spessore di taglio 2,4 mm, spessore del corpo 1,6 mm, foro 30 mm. I due spessori sono numeri diversi e non intercambiabili: il primo è la larghezza del solco che la lama scava — il kerf — il secondo è lo spessore della piastra d’acciaio, ed è sempre minore perché le placchette sporgono da entrambi i lati.
Il numero di denti quasi sempre lo trovi scritto per esteso, con la sigla del profilo accanto. Se manca uno di questi dati, o se sulla lama non c’è nessuna marcatura, quella lama non ha un’identità verificabile — ed è già un motivo sufficiente per lasciarla dov’è.
UNI EN 847-1: la norma della lama, e il limite della verifica
La lama non è un accessorio generico: è un utensile normato per conto suo, separatamente dalla macchina su cui monta. La norma di riferimento è la UNI EN 847-1, ed è quella che i cataloghi citano quando scrivono che una lama è conforme. Vale la pena sapere quale edizione è viva e, soprattutto, che cosa si può davvero attribuirle.
L’edizione in vigore, e quelle che non ci sono più
L’edizione attuale è la UNI EN 847-1:2018, in vigore dal 15 febbraio 2018; l’edizione del 2013 risulta ritirata alla stessa data, e la UNI EN 847-1:2007 è ritirata con sostituzione dal 7 novembre 2013. Il catalogo UNI la descrive come la norma che riguarda i pericoli derivanti dall’uso di utensili per macchine da legno e i metodi per eliminarli o ridurli «mediante la progettazione degli utensili e la predisposizione di informazioni».
Se leggi un articolo o una scheda che cita la «EN 847-1:2007», stai leggendo un testo che non è stato aggiornato da più di dieci anni. La norma esiste ancora come documento, ma quell’edizione è morta — ed è la classe di errore più diffusa nelle citazioni normative in rete: il numero è giusto, l’anno no.
Cosa non siamo riusciti a verificare, e perché lo diciamo
Qui ci fermiamo, e lo dichiariamo apertamente perché in rete quasi nessuno lo fa: il testo integrale della norma non è pubblico, quindi non è stato possibile leggere sul documento primario le prescrizioni di marcatura. Di conseguenza la velocità massima stampata sul corpo della lama la attribuiamo alla pratica costruttiva dei fabbricanti, che la dichiarano tutti nelle schede tecniche, e non a un articolo numerato della EN 847-1.
È una distinzione che sembra pedante e non lo è. Chi scrive «la norma impone X» avendo letto la stessa scheda di catalogo che hai letto tu sta attribuendo a un documento un contenuto che non ha verificato — e nel momento in cui quel numero viene ripreso, diventa un dato che circola senza fonte. Preferiamo dirti che la velocità massima è una pratica industriale universale piuttosto che regalarti una citazione che non regge.
Il kerf: la larghezza di taglio che salva le seghe a batteria
Il kerf è la larghezza del solco che la lama asporta. È il parametro meno guardato e uno di quelli che cambia di più il comportamento della macchina, perché il lavoro che il motore deve fare è proporzionale al volume di materiale rimosso — e il volume dipende direttamente dal kerf.
Perché una lama sottile chiede meno al motore
L’aritmetica è immediata. Una lama da 2,4 mm di spessore di taglio rimuove il 50% di materiale in più di una da 1,6 mm, a parità di lunghezza e profondità del taglio. Quel 50% in più è energia che esce dalla batteria o dalla presa, ed è calore che finisce nella lama e nel motore.
I costruttori lo dichiarano apertamente. Festool elenca lame con spessori di 1,6, 1,8, 2,2, 2,4, 2,5 e 2,6 mm e attribuisce allo spessore ridotto sia una minore scheggiatura sia un minore consumo energetico. DeWalt, sulla sua lama Extreme Runtime da 305 mm, dichiara un corpo da 2,16 mm e un design a kerf sottile a cui attribuisce fino al doppio dei tagli per carica. Sono dichiarazioni di chi vende quelle lame, e vanno lette come tali — ma la direzione è coerente con il conto di sopra.
Se lavori a batteria, il kerf è il primo parametro da guardare dopo il foro, e conta più del motore: su questo abbiamo scritto il ragionamento completo in brushless o a spazzole, dove il punto è esattamente che la sigla sul motore copre un pezzo solo della catena.
Dove il kerf sottile non conviene
Non è gratis. Un corpo lama più sottile è meno rigido, quindi più sensibile alle vibrazioni e più incline a deviare sotto sforzo laterale. Su tagli lunghi in massello spesso, o su una macchina che spinge forte, una lama a kerf pieno resta più dritta.
C’è poi un vincolo meccanico che non va aggirato: il coltello divisore deve essere più sottile del kerf e non più sottile del corpo lama. Montare una lama a kerf sottile su una macchina il cui coltello divisore è dimensionato per un kerf pieno significa che il coltello non passa nel solco o ci striscia dentro, e in entrambi i casi il dispositivo che dovrebbe impedirti il contraccolpo smette di funzionare. Se cambi classe di spessore, il coltello divisore va verificato.
Quando si affila e quando si butta
Qui la durata è davvero un criterio di scelta, e non un modo di dire: una lama in metallo duro è un utensile riaffilabile, ma il numero di riaffilature che regge è finito e dipende da quanto materiale c’è nella placchetta. Comprare guardando quel dato cambia il conto nel tempo più di qualunque differenza di dentatura.
I tre segnali che la lama è finita, non sporca
Prima di concludere che una lama è da affilare, vale la pena distinguere i sintomi, perché due su tre si risolvono in dieci minuti:
- la lama taglia ma brucia il legno: quasi sempre è resina incrostata sulle placchette, non usura. Si toglie con uno sgrassatore e una spazzola non metallica, e la lama torna come nuova;
- il taglio devia o vibra: se non è resina, il corpo lama può essere deformato. Una lama piegata non si affila, si sostituisce — e se si è piegata per un contraccolpo, va guardato anche il resto della macchina;
- il bordo esce scheggiato e serve più forza per avanzare: questa è usura vera. Le punte dei denti si sono arrotondate e non incidono più. È il caso da affilatura.
C’è un quarto caso che non è nessuno dei tre: una placchetta mancante o incrinata. Lì non si discute — la lama va tolta dalla macchina subito e non rimontata, perché una placchetta che parte a 10.000 giri viaggia a circa cento metri al secondo.
Quante riaffilature regge davvero
Il numero dipende dall’altezza della placchetta di metallo duro e dal profilo: ogni affilatura toglie materiale, e a un certo punto non ce n’è più abbastanza per una geometria corretta. Alcuni costruttori lo dichiarano in scheda, e quando lo fanno è un dato prezioso: DeWalt, sulla lama citata sopra, indica esplicitamente che consente fino a tre riaffilature.
Tre è un ordine di grandezza realistico per una lama di catalogo. Le lame industriali con placchette più alte ne reggono di più, quelle economiche con placchette sottili spesso nemmeno una — e sono quelle su cui l’affilatura non ha senso economico, perché il servizio costa quanto la lama e restituisce una lama con meno materiale di prima.
Quando ha senso affilare e quando no
Il criterio è netto e non ha niente di romantico: si affilano le lame con molti denti e le lame grandi. Una lama da troncatrice a 60 o 80 denti da 250 o 305 mm ha molto metallo duro addosso, e riportarla a nuovo ha senso. Una lama da 165 mm a 24 denti da macchina portatile no: il valore del metallo duro che contiene è troppo poco perché l’operazione stia in piedi.
L’altro criterio è la simmetria del lavoro. Un’affilatura fatta bene rispetta gli angoli originali su tutti i denti, e questo richiede una macchina automatica: l’affilatura a mano su una circolare in metallo duro produce denti disuguali, e denti disuguali significano vibrazione e taglio storto. Se l’affilatore non ha l’attrezzatura giusta, il risultato è peggiore della lama consumata.
Sul quadro complessivo — cosa si consuma su una sega circolare, in che ordine, e quando la macchina diventa antieconomica — il ragionamento sta in quanto dura una sega circolare.
Cosa comprare davvero: due lame, non una
Se dovessimo dare un solo consiglio a chi parte da zero, sarebbe questo: non cercare la lama unica. Non esiste, e ogni tentativo di trovarla finisce con una lama mediocre su tutto. Con due lame scelte bene si copre praticamente tutto il fai da te domestico, e la spesa complessiva è la stessa di una sola lama pretenziosa.
La coppia che copre il 90% dei lavori
Una 40-48 denti ATB come lama montata di default: pannelli, listelli, tagli di traverso, uso misto. È la lama che sta sulla macchina il 90% del tempo, ed è quella su cui vale la pena non risparmiare.
Una 24 denti per quando c’è da tagliare massello in lungo o smontare qualcosa: travetti, tavole da bancale, legname da opera, casseri. È una lama che userai poco, ma nelle poche volte in cui serve fa una differenza enorme, e ti evita di cuocere quella buona.
Se poi tagli spesso laminato o alluminio, la terza lama è quella dedicata con geometria TCG e angolo negativo — e non è sostituibile con «una a molti denti», perché il problema lì è la geometria, non il numero.
Gli errori che si ripetono più spesso
Quattro, in ordine di frequenza. Comprare in base al numero di denti senza guardare il foro: è il reso più comune in assoluto. Usare la lama in dotazione per anni: la lama che arriva nella scatola è quasi sempre la voce su cui il costruttore ha risparmiato, e cambiarla è il modo meno costoso di migliorare una macchina economica. Alzare la lama al massimo «così taglia meglio»: aumenta i denti in presa, aumenta l’esposizione e non migliora niente. Attribuire alla lama un difetto della macchina: se il taglio esce storto e la lama è nuova, il problema è la suola, la guida o il pezzo che si muove — non la dentatura.
Domande frequenti sulla lama della sega circolare
Le domande qui sotto sono quelle che si ripetono attorno a questo argomento. Dove il dato non è verificabile su una fonte primaria lo scriviamo, invece di sostituirlo con un numero plausibile.
Quanti denti deve avere la lama della sega circolare per il legno?
Dipende dallo spessore e dalla direzione del taglio, non dalla specie legnosa. Per il massello tagliato lungo vena sopra i 40 mm servono 16-24 denti, che lasciano gole grandi per il truciolo. Per pannelli e tagli di traverso sotto i 30 mm servono 40-60 denti. La 48 denti è il compromesso che sbaglia meno in un uso misto.
La lama a 24 denti va bene per i pannelli?
No, ed è l’abbinamento sbagliato più comune. Su un pannello da 18 mm una lama a 24 denti da 190 mm tiene in presa meno di due denti alla volta: ogni dente asporta troppo e strappa la fibra in uscita invece di reciderla. Il risultato è un bordo scheggiato che non dipende dalla qualità della lama.
Più denti significa taglio migliore?
No, significa taglio più fine e più lento. Oltre una certa densità i denti non riescono a evacuare il truciolo, la lama scalda, il legno si brucia e l’affilatura si rovina prima. Su massello spesso una lama a 60 denti taglia peggio di una a 24, non meglio.
Che differenza c’è fra ATB, FTG e TCG?
Sono i tre profili della cima del dente. ATB ha lo smusso alternato a destra e sinistra ed è il profilo del taglio di traverso e dei pannelli. FTG ha la cima piatta, è il più robusto ed è il profilo del taglio lungo vena. TCG alterna un dente trapezoidale e uno piatto ed è il profilo per laminati, plastiche e metalli non ferrosi.
Serve una lama con angolo negativo?
Serve sull’alluminio e sui metalli non ferrosi, dove un dente positivo aggancia il profilato e lo scaglia; serve sui laminati per non scheggiare il rivestimento; ed è la geometria abituale sulle troncatrici radiali. Su una sega circolare portatile che spingi a mano nel legno è invece controproducente: richiede una forza di avanzamento che non hai.
Come faccio a sapere il foro della lama che mi serve?
Si legge sul manuale della macchina o si misura sulla lama già montata. In Europa le misure diffuse sono 16, 20, 30 e 32 mm, ma esistono fori in pollici travestiti da millimetri — 15,875 e 25,4 — su macchine di origine americana. Il foro si può ridurre con un anello, mai allargare.
Posso usare una lama più grande del diametro previsto?
No. Il diametro massimo lo fissa il costruttore della macchina in base al carter, alla corsa del carter inferiore e alla velocità dell’albero: una lama più grande non è coperta dalle protezioni e gira a una velocità periferica superiore a quella per cui è stata progettata. Il diametro minore è invece tecnicamente possibile, ma riduce la profondità di taglio.
Ogni quanto va affilata una lama circolare?
Non esiste un intervallo in mesi: dipende dalle ore di taglio e dall’abrasività del materiale — il truciolare con colla consuma molto più del massello. Il segnale operativo è che serve più forza per avanzare e il bordo esce scheggiato. Prima di affilare, però, va pulita la resina: due volte su tre il problema è quello.
Conviene affilare o comprare una lama nuova?
Conviene affilare le lame grandi e con molti denti, dove il metallo duro presente è tanto: le lame da troncatrice da 250 o 305 mm rientrano in questa categoria. Sulle lame piccole da macchina portatile con poche decine di denti l’operazione non ha senso economico. E il numero di riaffilature possibili è comunque finito: DeWalt, per esempio, ne dichiara fino a tre sulla sua lama da 305 mm.
Continua a leggere
Altre guide sullo stesso tema
Tutti gli articoli →
Migliori livelle laser autolivellanti 360 gradi: quale tiene la linea
Sei livelle laser autolivellanti a 360 gradi messe in fila sui tre numeri che decidono davvero: precisione in mm/m, campo di autolivellamento e colore del raggio. Con la verifica della taratura documentata dai costruttori.
Levigare il muro prima di pitturare: cosa fare davvero, in che ordine e quanto aspettare
In tre casi su sei la carteggiatura non serve, e in uno è la cosa peggiore che puoi fare. Qui c’è la sequenza completa con i tempi di attesa presi dalle schede tecniche, e il criterio per capire quando la parete è pronta.
Che grana usare per carteggiare il muro, caso per caso
Non esiste una grana sola per il muro: cambia con il materiale, con il passaggio e con la pittura che verrà dopo. Qui c'è la tabella a doppia entrata, con i numeri e il motivo di ognuno.
Domande e risposte
Le domande dei lettori
Se ci dai i dati del tuo caso — metri quadri, temperatura, budget — ti rispondiamo con un consiglio vero, non con un link.